Uvod
Unutrašnja korozija cevovoda je uobičajen izazov u industrijama koje transportuju naftu, gas, vodu, hemikalije i druge industrijske fluide. Vremenom, vlaga, hemikalije, abrazivne čestice i radni uslovi mogu oštetiti unutrašnju površinu cevi, potencijalno smanjujući životni vek i povećavajući troškove održavanja.
Nanošenje odgovarajućeg zaštitnog premaza na unutrašnji zid je efikasan način za poboljšanje otpornosti na koroziju i zaštitu infrastrukture cjevovoda. Međutim, premazivanje dugih i uskih cjevovoda predstavlja praktične izazove. Ograničeni radni prostor, neravnomjerna distribucija materijala, nedosljedna debljina premaza i teški radni uslovi mogu učiniti tradicionalno ručno prskanje manje efikasnim.
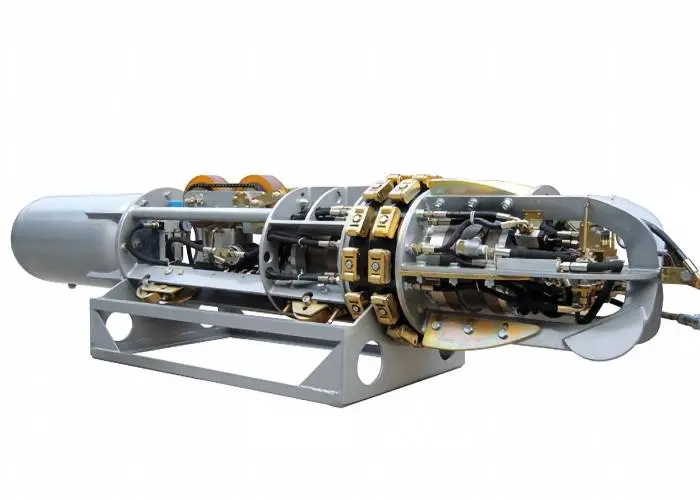
Anrobot za unutrašnje obloge cijevinudi automatizovan pristup ovom procesu. Kombinacijom pokretnog mehanizma, rotirajuće glave za prskanje i kontrolirane isporuke materijala, ova oprema može pomoći u postizanju konzistentnijih rezultata unutrašnjeg premaza.
Ali kako odabrati pravog robota za premazivanje cijevi za određeni projekt? Odgovor zavisi od nekoliko tehničkih faktora, a ne samo od brzine prskanja mašine.

1. Zašto je unutrašnji premaz cijevi važan?
Unutrašnja površina industrijskog cjevovoda može biti izložena vodi, hemikalijama, naftnim proizvodima, plinovima i drugim korozivnim tvarima. Bez odgovarajuće zaštite, korozija može postepeno utjecati na zid cijevi i povećati rizik od curenja, prekida održavanja i prijevremene zamjene.
Unutrašnji premazi cijevi se obično biraju prema transportiranom mediju, radnom okruženju i potrebnim uslužnim performansama.
Tipične svrhe unutrašnjeg premaza cijevi uključuju:
Zaštita od korozije:Stvaranje zaštitne barijere između podloge cijevi i korozivnih tvari.
Površinska zaštita:Pomaže u smanjenju direktne izloženosti zida cijevi agresivnom radnom okruženju.
Održavanje cjevovoda:Podrška rehabilitaciji i zaštiti postojećih cevovodnih sistema.
Upravljanje vijekom trajanja:Pomaže u održavanju stanja cjevovoda kada je sistem premaza pravilno odabran i primijenjen.
Materijal premaza, priprema površine, način nanošenja i uslovi očvršćavanja utiču na konačni rezultat. Robot za premazivanje je dio cjelokupnog procesa premazivanja, a ne zamjena za pravilan odabir materijala i pripremu površine.
2. Šest ključnih faktora pri odabiru robota za unutarnje obloge cijevi
2.1 Kompatibilnost promjera cijevi
Promjer cijevi je jedna od prvih specifikacija koju treba provjeriti.
Robot za premazivanje mora biti prikladan za unutrašnji promjer ciljnog cjevovoda. Oprema koja je prevelika ne može ući u cijev, dok oprema koja nije pravilno usklađena s cijevi može imati poteškoća u održavanju potrebnog položaja prskanja.
Prije kupovine potvrdite:
Minimalni i maksimalni primjenjivi unutrašnji promjer cijevi
Da li oprema može prihvatiti različite veličine cijevi
Da li su glava za prskanje i mehanizam za kretanje prikladni za strukturu cijevi
Da li su prilagođene konfiguracije dostupne za posebne projekte
Na primjer, SP300Ultra robot za unutarnje obloge cijevi je specificiran za unutrašnje prečnike cijevi od 300 mm do 1220 mm. Ovaj asortiman ga čini pogodnim za različite projekte oblaganja cevovoda srednjeg i velikog prečnika.
2.2 Maksimalna radna udaljenost
Radna udaljenost određuje koliko daleko oprema može raditi unutar cjevovoda.
Za projekte cjevovoda na daljinu, ova specifikacija je posebno važna. Mašina s nedovoljnom radnom udaljenosti može zahtijevati dodatno pozicioniranje ili premještanje opreme, što utiče na cjelokupni tok rada.
Kada procjenjujete radnu udaljenost, uzmite u obzir:
Ukupna dužina cjevovoda
Broj dionica cjevovoda
Pristupne tačke i inspekcijski otvori
Dostava kablova, creva i materijala
Da li su dostupne konfiguracije proširene udaljenosti
SP300Ultra ima navedenu maksimalnu radnu dužinu od 80 metara, sa opcijom proširenja do 200 metara. Stvarno dostižno rastojanje treba potvrditi u skladu sa konfiguracijom projekta i uslovima rada.


2.3 Zahtjevi za debljinu premaza
Različite primjene cjevovoda zahtijevaju različite sisteme premaza i specifikacije debljine.
Na primjer, zaštitni premaz koji se koristi u općim cjevovodima za vodu može imati različite zahtjeve od premaza za teške uvjete koji se koristi u industrijskom kemijskom okruženju.
Odgovarajući robot za premazivanje trebao bi biti sposoban podržati traženi raspon primjene.
Važna razmatranja uključuju:
Specificirana debljina suvog filma (DFT)
Viskoznost materijala premaza
Broj prolaza premaza
Potrebna pokrivenost površine
Zahtjevi stvrdnjavanja i inspekcije
SP300Ultra navodi raspon debljine prskanja od 50–1000 μm. Ovo je navedeni opseg primjene opreme; Postižna debljina i ujednačenost filma u stvarnom projektu zavise od materijala premaza, postavki nanošenja i radnih uslova.
2.4 Podesiva brzina prskanja
Brzina prskanja utiče na distribuciju materijala i efikasnost proizvodnje.
Ako se robot kreće prebrzo, premaz možda neće dostići potrebnu debljinu. Ako se kreće presporo, može se nakupiti višak materijala u određenim područjima, što može uzrokovati neravnomjernu pokrivenost ili trčanje.
Podesivi raspon brzine daje operaterima veću fleksibilnost pri radu s različitim materijalima za premazivanje i uvjetima cjevovoda.
SP300Ultra omogućava podesivu brzinu prskanja od 0,2–5 m/min. Operateri mogu odabrati odgovarajuće radne postavke prema specifikaciji premaza i zahtjevima projekta.
Ispravnu brzinu treba uspostaviti kroz ispitivanje materijala i inspekciju premaza umjesto oslanjanja na fiksnu postavku za svaki projekat.
2.5 Kompatibilnost materijala za premazivanje
Nemaju svi materijali za premazivanje isti viskozitet, karakteristike očvršćavanja ili zahtjeve za primjenu.
Prije odabira stroja za oblaganje cijevi, potvrdite da je oprema kompatibilna s materijalima planiranim za projekt.
Specifikacije proizvoda SP300Ultra navode kompatibilnost s nekoliko tipova premaza, uključujući:
Epoksidni premazi bez rastvarača
Visokogradni antikorozivni premazi
Epoksidni premazi od katrana
Poliuretanski (PU) premazi
8710 zaštitni premazi
Fenolni antikorozivni premazi
Vinil esterski antikorozivni premazi
Emajl koji se brzo suši
Kompatibilnost materijala uvijek treba potvrditi kod dobavljača opreme i proizvođača premaza. Faktori kao što su viskozitet, omjer miješanja, vijek trajanja, zahtjevi za mlaznicama i postupci čišćenja mogu utjecati na konačnu konfiguraciju.
2.6 Automatizacija i upravljanje radom
Automatizacija može pomoći u smanjenju ručnog rada koji se ponavlja i poboljšanju konzistentnosti tokom operacija oblaganja cevovoda.
Ovisno o konfiguraciji stroja, korisne funkcije mogu uključivati:
Kontrolirano kretanje unutar cjevovoda
Rad rotirajuće glave za prskanje
Podesiva brzina prskanja
Podešavanje protoka materijala
Daljinski ili centralizirani rad
Koordinirana kontrola prskanja i kretanja
Opis proizvoda SP300Ultra identificira upravljanje i automatizirani rad zasnovan na PLC-u kao dio koncepta opreme. Njegova napredna prilagođena konfiguracija opisana je kao podrška planiranju putanje, prilagođavanju promjera cijevi i funkcijama start/stop jednim dugmetom.
Kupci bi trebali potvrditi koje su funkcije automatizacije uključene u standardnu konfiguraciju, a koje zahtijevaju prilagođavanje.
3. Kako radi robot za unutrašnje premazivanje cijevi?
Robot za unutarnje obloge cijevi općenito kombinuje mobilni mehanizam, sklop za prskanje i sistem za dovod materijala.
SP300Ultra koristi rotirajuću glavu za prskanje i kontrolirani proces prskanja koji se kreće unazad.
Njegov osnovni radni proces može se razumjeti u tri faze:


Korak 1: Priprema cjevovoda i opreme
Prije rada, cjevovod treba pregledati i pripremiti u skladu sa zahtjevima sistema premaza. Operater potvrđuje promjer cijevi, radnu dužinu, materijal premaza i potrebnu debljinu filma.
Zatim se oprema konfiguriše za aplikaciju.
Korak 2: Pozicioniranje robota i prskanje
Robot nosi rotirajuću glavu za prskanje u cjevovod. Tokom rada, materijal za oblaganje se isporučuje u glavu za prskanje dok se oprema kreće unazad kontrolisanom brzinom.
Rotirajuća glava za raspršivanje distribuira premaz po unutrašnjoj površini cijevi. Koordinacija rotacije glave raspršivača, isporuke materijala i kretanja robota pomaže u postizanju konzistentnije pokrivenosti.
Korak 3: Podešavanje parametara i inspekcija premaza
Tokom rada, protok materijala i brzina glave za prskanje mogu se podesiti prema zahtjevima aplikacije i konfiguraciji opreme.
Nakon prskanja, premaz treba pregledati prema odgovarajućim projektnim procedurama. Debljina filma, pokrivenost površine, izgled i stanje očvršćavanja treba procijeniti u odnosu na specificirane zahtjeve premaza.
4. Gdje se koriste roboti za unutarnje obloge cijevi?
Roboti za unutarnje oblaganje cijevi mogu podržati operacije nanošenja premaza u nekoliko industrijskih sektora.
-
Naftovodi i gasovod
Za naftovode i gasovode je potrebna odgovarajuća unutrašnja zaštita u skladu sa transportnim medijumom i radnim okruženjem. Automatska oprema za raspršivanje može se koristiti u primjenjivim projektima premaza i održavanja cjevovoda.
-
Opštinski sistemi vodovoda i odvodnje
Podzemne drenažne cijevi i sistemi općinskih cjevovoda mogu zahtijevati zaštitne premaze kako bi se oduprli koroziji i izloženosti okolišu.
-
Petrohemijski objekti
Postrojenja za hemijsku obradu često sadrže cevovode, rezervoare i procesnu opremu izloženu zahtevnim radnim uslovima. Odgovarajući unutrašnji premazi mogu pomoći u zaštiti ovih površina.
-
Brodogradnja
Sistemi brodskih cjevovoda, uključujući određene cjevovode balastne vode, mogu zahtijevati unutrašnje zaštitne premaze odabrane u skladu s uvjetima rada.
-
Power Generation
Kanali za dimne gasove, sistemi za odsumporavanje i druga industrijska oprema mogu zahtevati unutrašnju površinsku zaštitu otpornu na habanje ili koroziju.
Za svako specifično radno okruženje mora se odrediti ispravan materijal premaza i proces nanošenja.
5. SP300Ultra: rješenje za unutrašnje premaze cijevi za srednje i velike cjevovode
Za projekte koji zahtijevaju automatizirano unutrašnje prskanje, SP300Ultra je dizajniran za rad s nizom primjena na cjevovodima srednjeg i velikog promjera.
Njegove navedene specifikacije uključuju:
| Parametar | SP300Ultra Specifikacija |
|---|---|
| Model | SP300Ultra |
| Primjenjivi unutrašnji prečnik cijevi | 300–1220 mm |
| Maksimalna radna dužina | 80 m, proširivo do 200 m |
| Raspon debljine prskanja | 50–1000 μm |
| Brzina prskanja | 0,2–5 m/min |
| Napajanje | 220V ±10%, 50Hz |
| Zahtjevi za dovod zraka | 0.3 MPa |
| Težina mašine | 55 kg, uključujući pribor |
6. Praktična kontrolna lista prije kupovine robota za premazivanje cijevi
Tehničke specifikacije mašine uvijek treba procijeniti u odnosu na stvarne zahtjeve projekta.
Prije nego što zatražite ponudu, pripremite sljedeće informacije:
Unutrašnji prečnik cevi:Navedite minimalnu i maksimalnu veličinu cijevi.
Dužina cjevovoda:Potvrdite potrebnu radnu udaljenost.
Materijal premaza:Identificirajte vrstu premaza i relevantni tehnički list.
Potrebna debljina filma:Odredite željenu debljinu premaza.
Zahtjevi za proizvodnju:Procijenite potrebnu brzinu prskanja ili dnevni radni volumen.
Snabdevanje strujom i vazduhom:Potvrdite raspoloživi izvor napajanja i uslove komprimovanog vazduha.
Projektno okruženje:Objasnite da li će se radovi izvoditi u radionici, na gradilištu ili tokom održavanja cjevovoda.
Zahtjevi za prilagođavanje:Identificirajte sve posebne zahtjeve za promjer cijevi, radnu udaljenost ili kontrolne funkcije.
Pružanje ovih detalja pomaže dobavljaču da preporuči prikladniju konfiguraciju mašine i smanjuje rizik od odabira opreme koja ne odgovara projektu.
Tražite robota za unutrašnje obloge cijevi za svoj sljedeći projekat?Kontaktirajte naš tim s promjerom cijevi, dužinom cjevovoda, materijalom premaza i potrebnom debljinom filma kako biste razgovarali o odgovarajućoj konfiguraciji opreme.